Usinage de vis sur mesure est une production pilotée par plan de vis hors catalogue lorsque la géométrie standard ne peut pas répondre à la fonction d'assemblage. Confirmez d'abord l'écart du catalogue, puis verrouillez les champs du plan et la quantité afin que les fournisseurs puissent choisir des voies d'usinage ou de mise en forme. Les sections ci-dessous couvrent le vocabulaire du processus, la barrière du catalogue, les critères d'adéquation du processus, l'ensemble des champs de consultation de prix et un exemple d'épaulement à gradins métrique.
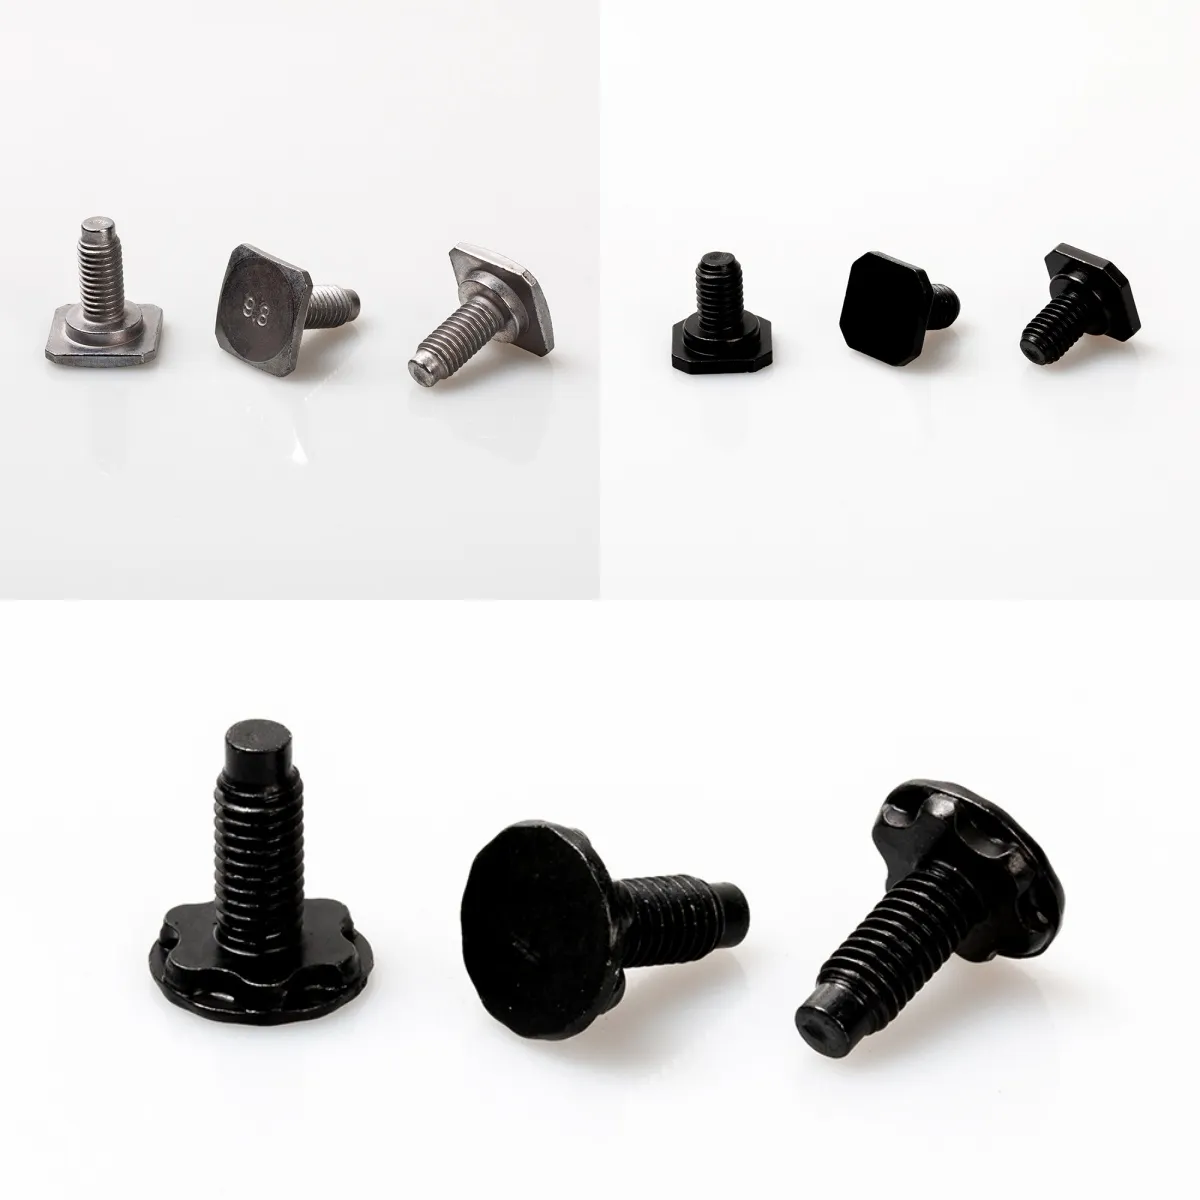
L'usinage de vis sur mesure signifie ici des fixations OEM contrôlées par plan préparées pour une comparaison de demandes de prix, et non un allongement pour loisir, des kits d'embouts de sécurité ou des cartes d'ateliers d'usinage “ près de chez moi ”. Le lecteur est un acheteur OEM, de conception ou d'approvisionnement qui a besoin de vis fabriquées sur plan lorsque la géométrie du catalogue ne répond pas à une fonction de positionnement ou de limitation.
Traitez les annuaires de commerces locaux, les astuces de billettes de bricolage et les kits d'outils de vente au détail comme des recherches distinctes. Restez sur l'enquête commerciale : quels intrants et notes d'adéquation des processus appartiennent au package avant que les devis ne soient comparés.
L'orientation des frères et sœurs sur les bases des fixations électriques réside dans Fixations électriques : Quelques informations de base. Utilisez-le pour le vocabulaire de fond, et non comme substitut à un pack d'impression contrôlé.
Le décolletage produit de petites pièces de precision, souvent cylindriques, à partir de barres grâce à des processus de tournage automatisés. En termes simples, il s'agit de la manière dont les ateliers fabriquent des vis spéciales et des éléments de fixation associés à partir de barres lorsque la géométrie ne correspond pas à un article en stock. Des opérations connexes telles que le perçage, le taraudage ou le fraisage peuvent être exécutées au cours du même cycle selon la configuration des machines.
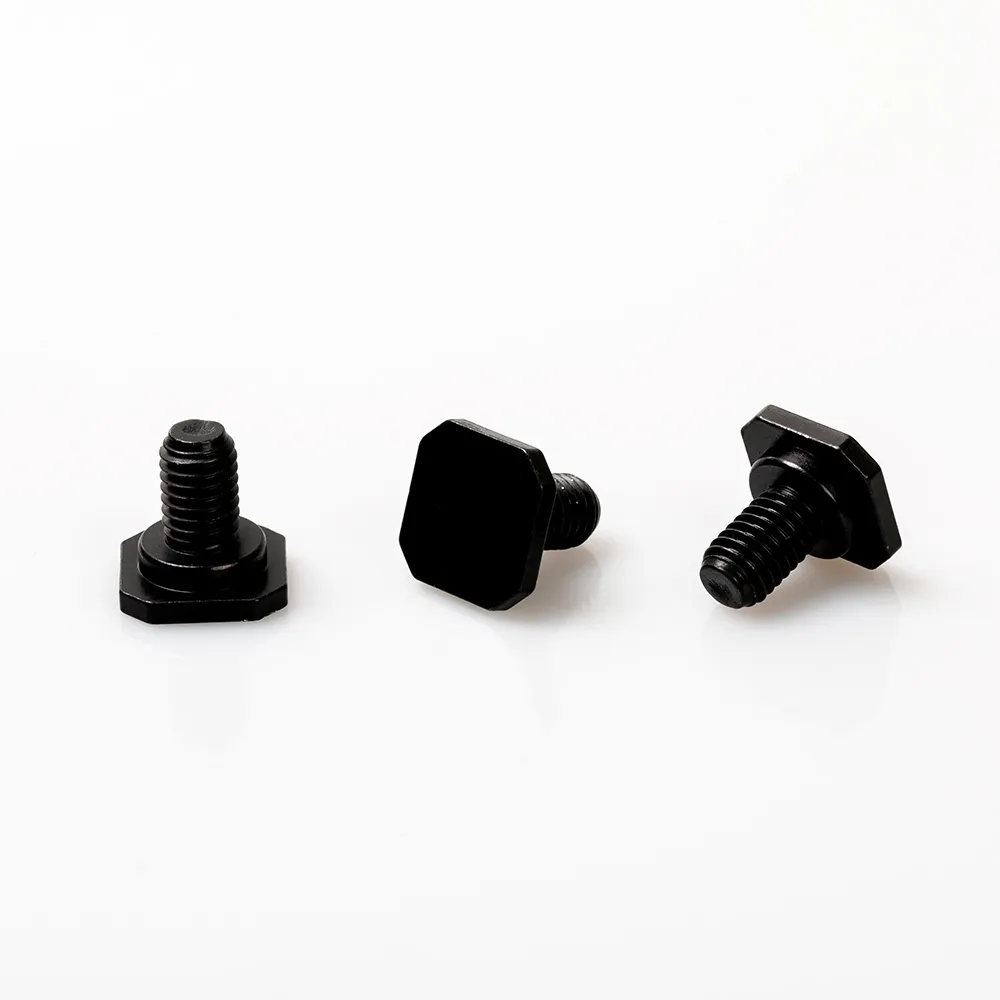
Le décolletage de type suisse soutient la barre près de la coupe grâce à une boutarde (ou canon de guidage) et une architecture de poupée mobile. Ce soutien aide les pièces décolletées élancées ou comportant de multiples caractéristiques à rester stables pendant l'usinage des détails. Le décolletage suisse est une architecture au sein de la famille du tournage, et non une revendication concernant la gamme de machines d'un fournisseur particulier.
Les vis sur plan suivent le même principe que les autres éléments de fixation sur plan : le plan définit la géométrie. Un échantillon peut aider à rétroconcevoir les inconnues, mais la production nécessite toujours des dimensions contrôlées et une révision.
Il convient de vérifier les vis du commerce ou standard avant de supposer qu'une pièce usinée sur mesure est nécessaire. De nombreuses demandes de pièces “ sur mesure ” concernent uniquement une modification de longueur, d'empreinte ou de profil qui existe déjà en tant que vis standard au catalogue. Épuiser cette recherche évite une demande de devis (RFQ) d'usinage inutile.
Du terrain : Les discussions en atelier considèrent souvent le langage informel du “matériel sur mesure” comme une blague lorsqu'une longueur de catalogue ou un profil existe déjà—vérifiez les options standard avant d'établir des demandes de devis (RFQ) pour de l'usinage. .
| Signal | Catalogue allégé d'abord | Demande de devis pour usinage sur mesure au plus juste |
|---|---|---|
| Modification de géométrie | Longueur, entraînement ou tête déjà courants dans les catalogues | Le profil d'épaulement/de marche, la forme de tête ou la disposition des filets ne sont pas standard |
| Fonction | Serrage uniquement ; aucune surface de positionnement spéciale | Fonction de positionnement, de limitation ou autre fonction commandée par étapes |
| Indication de volume | Grand volume de formulaires simples | Lots prototypes ou spéciaux dotés de caractéristiques complexes |
| Éléments de preuve disponibles | Correspondance de style McMaster trouvée | L'impression montre des fonctionnalités que les catalogues ne listent pas |
Lorsque l'assemblage nécessite un épaulement ou un décroché contrôlé que les catalogues ne répertorient pas, gardez la voie du sur-mesure ouverte. La barrière est un filtre, pas une interdiction des pièces spéciales d'origine.
Indiquez la quantité et les caractéristiques critiques afin que les fournisseurs puissent proposer des procédés de décolletage ou de tournage suisse par rapport à la frappe à froid et au roulage de filet lorsque le volume et l'aptitude au façonnage le permettent. L'usinage privilégie la géométrie complexe et un investissement moindre en outillage pour les prototypes ou les faibles volumes. La frappe à froid refoule le fil ou la barre dans des matrices ; le roulage de filet forme ensuite les filets sans les couper dans la masse pour de nombreuses productions à grand volume.
Pour de faibles volumes de pièces spéciales, la rentabilité du roulage de filets ou de la frappe à froid peut ne pas surpasser celle des filets coupés ; le volume dicte le choix du procédé. Les ateliers de filetage soulignent que le roulage n'est parfois pas rentable pour les petits lots spécifiques, tandis que les procédés multibroches ou par frappe à froid s'imposent lorsque le volume et l'aptitude au façonnage concordent. Indiquez les tranches de quantité et les caractéristiques particulières (empreintes d'entraînement, épaulements, gorges) dans la demande de prix (RFQ) afin que les propositions de gammes restent comparables.
Ne considérez pas les anecdotes sur les prix unitaires tirées des forums comme une cotation. Utilisez-les uniquement comme un rappel que l'adéquation du processus découle du volume et de l'ensemble des fonctionnalités.
Inclure des dimensions contrôlées et une révision, la désignation du filet avec la classe de tolérance lorsque l'ajustement importe, les épaulements ou paliers critiques, le matériau, la finition, le contexte de quantité et les attentes en matière d'inspection. Les fixations sur mesure prêtes à fabriquer sont généralement approvisionnées en envoyant un plan, un numéro de pièce du fabricant ou un échantillon. Les échantillons prennent en charge la rétro-ingénierie ; ils ne remplacent pas un dessin / plan contrôlé avec un responsable de révision.
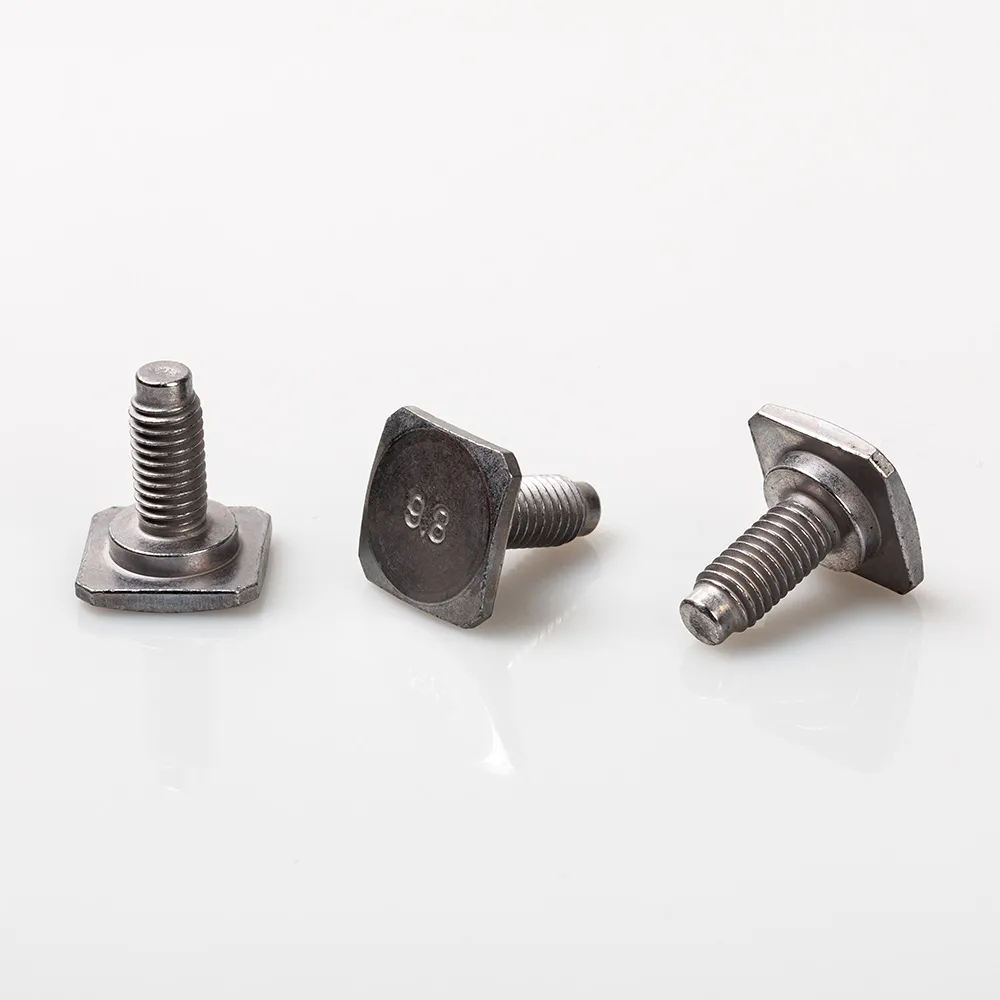
Les ajustements de filetage métrique externe et interne sont généralement spécifiés avec des classes de tolérance telles que 6g / 6H. La classe de tolérance de filetage 6g/6H est l'association courante utilisée sur de nombreux plans pour les ajustements métriques d'usage général.
L'ISO 965 définit le système de tolérance pour les filetages métriques ISO pour usages généraux (M). Des exemples de notation tels que M12×1-5g6g montrent comment les lettres de classe se placent à côté de la désignation de la taille.
Important : Un échantillon physique peut faciliter la rétro-ingénierie, mais la production nécessite toujours des dimensions contrôlées et une révision — ne considérez pas l'échantillon comme la seule autorité de fabrication.
| Champ d'appel d'offres | Que verrouiller | Pourquoi c'est important |
|---|---|---|
| Révision de dessin | PDF contrôlé ou extrait avec propriétaire | Conserve chaque citation sur une seule géométrie |
| Désignation du filetage + classe | Taille/pas plus classe quand la coupe compte | Aligne les attentes de calibrage (par exemple, 6g externe avec 6H d'accouplement) |
| Critiques épaulement / marche | Diamètres, longueurs, transitions qui positionnent les pièces | Sépare les éléments de positionnement des vis de serrage uniquement |
| Désignation du matériau | Grade ou famille tel qu'indiqué sur l'exemplaire | Empêche les échanges de matériaux silencieux |
| Terminer | Finitions répertoriées uniquement | Évite la dérive des devis sur les revêtements |
| Contexte de quantité | Bandes de prototype vs bandes de production | Propositions d'usinage vs propositions de frappe à froid |
| Attentes en matière d'inspection | Contrôles de jaugeage ou de caractéristiques critiques | Rend l'acceptation comparable |
Laissez les blancs plutôt que d'inventer une classe, une finition ou une méthode d'inspection que le plan n'a jamais mentionnées.
Pour le positionnement des compteurs électriques ou la limitation des vis à épaulement étagées fabriquées sur plan ou sur modèle, partez de la liste publiée des vis à épaulement étagées personnalisées et de la page de service du fabricant d'origine (OEM) pour la géométrie répertoriée et la terminologie de service. Une vis à épaulement étagée utilise un épaulement ou un étagement contrôlé pour définir la position ou limiter la course, et pas seulement pour serrer un empilement.
TNHO publie des vis à épaulement étagées personnalisées pour le positionnement et la limitation des compteurs électriques avec des types de tête répertoriés et des exemples de tailles métriques, fabriquées selon des plans ou des échantillons. Les types structurels répertoriés comprennent les formes à tête carrée, à tête en fleur et à queue conique.
Les exemples de dimensions indiqués sur la page produit de la vis à épaulement sur mesure comprennent M6×18, M8×17.5 et M8×24. Les options de finition de surface répertoriées sur cette page produit comprennent l'oxyde noir et le zingage — il s'agit d'options répertoriées et non d'une preuve de résistance à la corrosion.
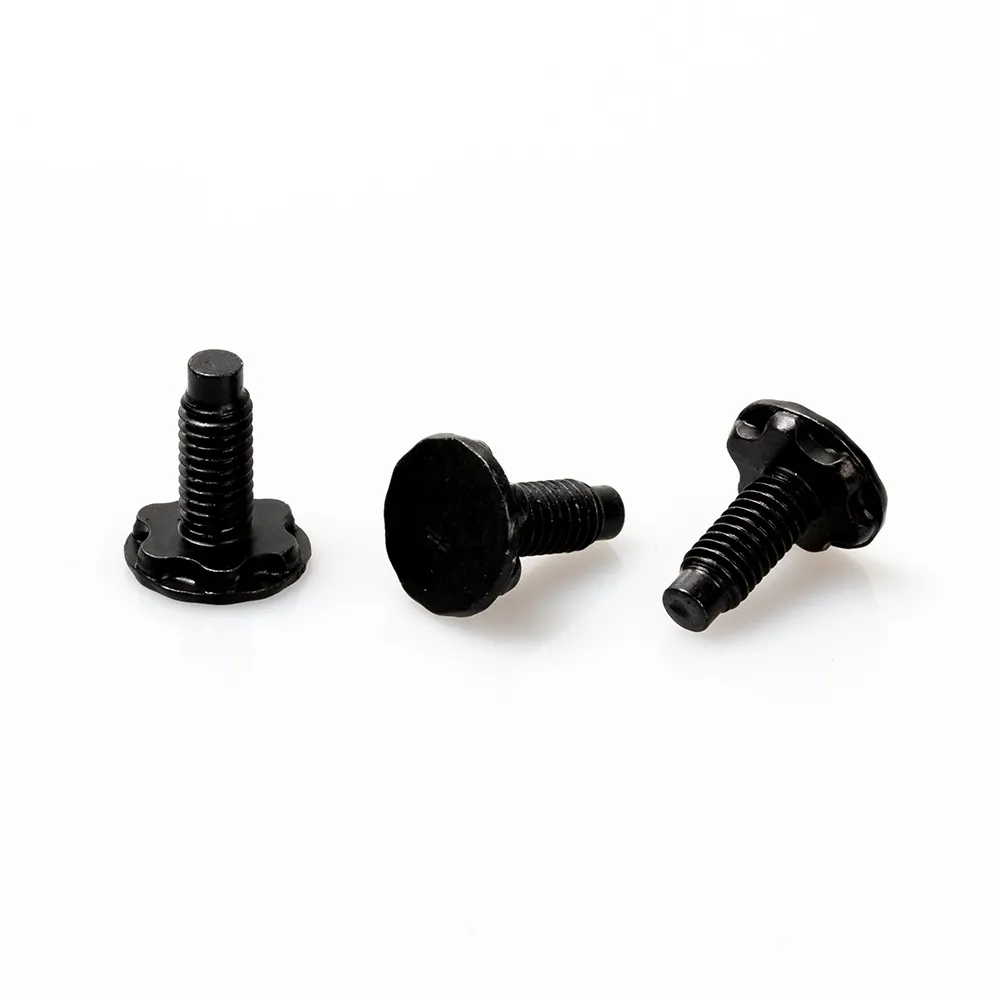
Commencer par vis à épaulement étagées sur mesure pour le positionnement de compteurs électriques lorsque l'impression appelle cette géométrie. La page de service TNHO décrit des solutions personnalisées, des conseils sur les matériaux et des dessins ou échantillons CAD avant les commandes en gros — voir le Page de service OEM / sur mesure. Utiliser contact lorsque le colis contrôlé est prêt à être envoyé.
Ignorez cet itinéraire lorsqu'une vis standard du commerce répond déjà à la géométrie, lorsque le plan manque de dimensions contrôlées, ou lorsque le besoin relève d'une justification de couple, de charge ou de certification plutôt que de navigation.
Ne traitez pas le marketing sur la tolérance des concurrents, les anecdotes de dépenses d'investissement (CapEx), ni le langage non vérifié concernant le couple, la certification, la quantité minimale de commande (MOQ) ou les délais comme des preuves TNHO. Évitez d'inclure des allégations de performance dans le texte de l'appel d'offres (RFQ) à moins qu'elles ne fassent l'objet d'une preuve distincte pour l'assemblage.
Ne considérez pas ce guide comme une preuve du couple, de la charge, de la résistance à la corrosion, de la portée de certification ASTM ou IATF, du MOQ, du délai de livraison ou de la capacité de l'usine. Ces résultats nécessitent des documents au niveau du produit et la méthode de validation choisie par le responsable de l'assemblage. Un acheteur OEM / approvisionnement doit laisser les champs étiquetés ouverts au lieu de les remplir avec des chiffres marketing provenant d'ateliers non apparentés.
La navigation par catégorie pour le relevé des fixations de compteurs associés se trouve sous Guides de fixation de compteur électrique.
C'est une production sur plan de vis hors catalogue par des voies d'usinage ou de formage sélectionnées selon le plan — pas de l'bricolage de rallongement et pas une recherche dans un annuaire d'ateliers locaux.
Optez pour l'usinage lorsque la géométrie est complexe, l'investissement en outillage doit rester faible, ou le volume correspond à un prototype ou à une série spéciale. Indiquez la quantité afin que les fournisseurs puissent proposer la frappe à froid et le roulage lorsque le volume et l'aptitude au façonnage le permettent.
Verrouiller la révision, les dimensions critiques, la désignation du filet avec la classe de tolérance lorsque l'ajustement importe, le matériau, la finition, le contexte de quantité et les attentes en matière d'inspection. Les échantillons servent de soutien ; ils ne remplacent pas le plan contrôlé.
Oui, lorsque la longueur, l'entraînement ou le profil existent déjà en tant que vis standard de catalogue. Réservez les demandes de devis (RFQ) d'usinage sur mesure à des fonctions ou géométries véritablement non standard.
TNHO publie des vis à épaulement étagées personnalisées pour le positionnement de compteurs électriques fabriquées sur plans ou échantillons, ainsi qu'un service de langage OEM pour des solutions sur mesure et un travail de conception par CAO ou sur échantillon. Ouvrez ces pages pour en connaître la portée ; ils n'inventent pas de notes non listées.
La pratique courante des filetages métriques à usage général associe une tolérance externe 6g à une tolérance interne 6H correspondante, à moins que le plan n'exige une classe plus serrée ou spéciale. Il est préférable d'indiquer clairement la classe sur le dessin lorsque l'ajustement de l'assemblage est important.
Non. Un échantillon peut étayer des observations de rétro-ingénierie, mais la production nécessite toujours des dimensions contrôlées et un responsable de la révision.
Non. Les caractéristiques de couple et de charge exigent des justificatifs de produits ou d'essais vérifiés distincts, détenus par l'autorité responsable de l'assemblage.


 TNHO